Artykuł sponsorowany
Jak precyzja komponentów metalowych wpływa na montaż, drgania i żywotność maszyn przemysłowych
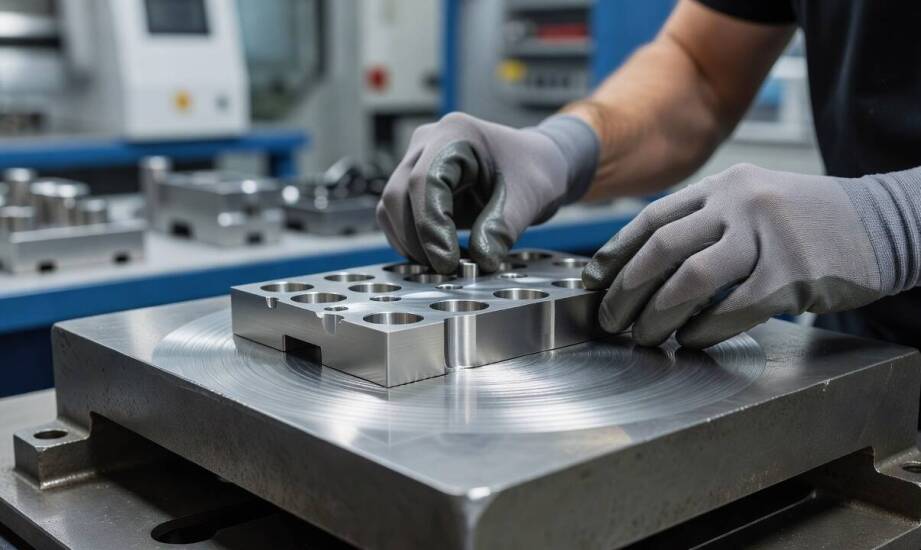
O niezawodności maszyn przemysłowych często przesądza ułamek milimetra ukryty w strukturze pojedynczego podzespołu. Niewielka niedokładność obróbki metalowego detalu potrafi zatrzymać linię produkcyjną, utrudnić spasowanie współpracujących elementów lub drastycznie skrócić żywotność całego układu hydraulicznego czy napędowego. Precyzja wykonania komponentów determinuje zachowanie wielotonowych urządzeń pracujących pod zmiennym obciążeniem, co ma kluczowe znaczenie w krytycznych sektorach gospodarki, takich jak lotnictwo, kolejnictwo oraz zaawansowana branża motoryzacyjna. Odchylenia wymiarowe i powierzchniowe to w tym kontekście nie tylko kwestia wierności projektowej, ale przede wszystkim fizyki i mechaniki. Niewłaściwie przygotowany materiał konstrukcyjny generuje dodatkowe opory ruchu, nasila drgania podczas szybkiej pracy i prowadzi do przedwczesnego zmęczenia metalu, co ostatecznie grozi awarią.
Przeczytaj również: Biurka gamingowe w różnych stylach: jak dopasować je do swojego wnętrza?
Tolerancje wymiarowe i geometryczne a montaż układów
Tolerancje wymiarowe wprost definiują dopuszczalne odchylenia końcowego rozmiaru detalu od założonych przez konstruktora wartości nominalnych. To właśnie te rygorystyczne ramy pomiarowe decydują o tym, czy poszczególne elementy metalowe zmontują się na linii produkcyjnej sprawnie i bez użycia nadmiernej siły. Inżynieryjna analiza stosu tolerancji pozwala przewidzieć, w jaki sposób mikrobłędy poszczególnych podzespołów skumulują się wewnątrz wieloczęściowego zespołu maszynowego. Zbyt luźne pasowanie części wywołuje niepożądane wibracje i hałas układu, natomiast osadzenie zbyt ciasne wymusza wewnętrzne naprężenia materiału, które z biegiem czasu osłabiają i trwale uszkadzają nośną konstrukcję.
Przeczytaj również: Dlaczego wynajem małego biura 24/7 to korzystne rozwiązanie dla firm?
Równie istotną rolę w procesie dopasowania odgrywają parametry geometryczne. Zgodność z założoną bazą odniesienia weryfikuje się między innymi poprzez skrupulatne pomiary płaskości, która w ujęciu metrologicznym musi bezwzględnie zmieścić się w wąskiej przestrzeni między dwiema idealnie równoległymi płaszczyznami. Bezproblemowe przejście gotowego elementu z etapu skrawania wprost do składania mechanizmu to moment testowy, w którym weryfikowana jest cała produkcja maszyn. Jeśli dany detal perfekcyjnie trzyma wyznaczony wymiar, kolejne moduły łączą się płynnie, bez konieczności kosztownego, ręcznego dopasowywania i wdrażania doraźnych poprawek. Praktyka produkcyjna, którą stosuje Zakład Metalowy Ortyl, jasno pokazuje jedną zależność. Utrzymanie założonej geometrii już na etapie frezowania CNC czy precyzyjnego gięcia blachy całkowicie eliminuje wąskie gardła w halach montażowych.
Przeczytaj również: Ściągaczki do wody do szyb i kabin prysznicowych – jak ułatwiają utrzymanie czystości?
Jakość krawędzi i powierzchni a tarcie oraz drgania
Odkształcenia struktury materiału powstałe na skutek agresywnego cięcia czy formowania to tylko jeden z fizycznych aspektów rzutujących na późniejszą eksploatację mechanizmu. Równie ważną rolę odgrywa mikroskopijna rzeźba zewnętrzna, czyli chropowatość powierzchni. Wysoki stopień chropowatości drastycznie zmniejsza efektywną powierzchnię styku współpracujących ze sobą części, co powoduje punktowe zwiększenie nacisku i bardzo szybko przyspiesza zużycie ścierne komponentów. Wystające mikronierówności zaczynają dynamicznie zahaczać o siebie podczas ruchu maszyny, wywołując niepotrzebne tarcie i generując znacznie podwyższoną temperaturę pracy. To negatywne zjawisko fizyczne bezpośrednio przekłada się na powstawanie groźnych drgań w mocno obciążonych układach mechanicznych.
Wymagane przez konstruktorów parametry chropowatości, a także idealna gładkość krawędzi, rzadko kiedy powstają w jednym prostym kroku. Nowoczesne procesy obróbki metalu wymagają głęboko zintegrowanego i przemyślanego podejścia. Precyzyjne wycinanie grubych blach za pomocą lasera lub plazmy, ich późniejsze formowanie, frezowanie współbieżne oraz ostateczne szlifowanie precyzyjne muszą stanowić jeden spójny ciąg technologiczny. Zignorowanie specyficznych właściwości termicznych metalu podczas cięcia stwarza twarde zadziory, odbarwienia lub mikropęknięcia struktury, których często nie da się w pełni zniwelować nawet podczas bardzo dokładnego szlifowania wykańczającego. Każda wada wprowadzona lekkomyślnie na najwcześniejszym etapie formowania trwale osłabia gotowy podzespół i ułatwia powstawanie ognisk korozji.
Finalna ocena przydatności zaawansowanego komponentu metalowego opiera się nie tylko na weryfikacji jego wyizolowanych parametrów na stanowisku kontrolnym, ale przede wszystkim na bezpiecznym i stabilnym zachowaniu detalu wewnątrz obracającego się mechanizmu. Pełna spójność cyklu produkcyjnego – poprowadzona ściśle od pierwszej linii cięcia, przez chłodne uformowanie kształtu, aż po perfekcyjne wykończenie płaszczyzn roboczych – bezwzględnie warunkuje poprawne przekazywanie dużych obciążeń kinematycznych. Całkowity brak mikrouszkodzeń strukturalnych oraz stałe zachowanie wąskich tolerancji geometrycznych skutecznie minimalizują naturalne ryzyko powstawania niszczącego rezonansu i wtórnych luzów eksploatacyjnych. W konsekwencji tylko precyzyjnie opracowany surowiec zapewnia równomierny, bezpieczny rozkład sił, co ostatecznie gwarantuje długoletnią i bezawaryjną pracę kompletnej instalacji przemysłowej.
Kategorie artykułów
Polecane artykuły
Zastosowanie plastikowych beczek do przechowywania paliw

Czym się kierować przy wyborze formy opodatkowania firmy?

Dlaczego kremowy dezodorant bywa odczuwalny na starcie i kiedy to normalne
